

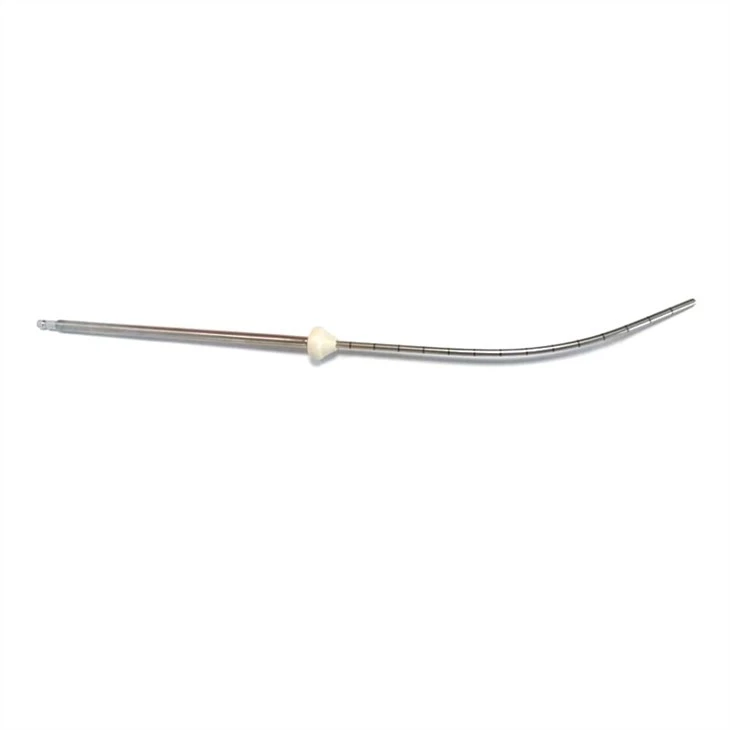


คำอธิบาย
พารามิเตอร์ทางเทคนิค
| รายละเอียดด่วน |
สถานที่กำเนิด: | มณฑลกวางตุ้งประเทศจีน |
| ชื่อแบรนด์: | OEM |
| หมายเลขรุ่น: | OEM |
เทคนิค: | กำหนดเอง |
| การเชื่อมต่อ: | ขึ้นอยู่กับคุณ |
| รูปร่าง: | สี่เหลี่ยมจัตุรัสหรือขึ้นอยู่กับคุณ |
เครื่องจักรกลขนาดเล็กหรือไม่: | เครื่องจักรกลขนาดเล็ก |
| สี: | กำหนดเอง |
| ขนาด: | กำหนดเอง |
| การรักษาพื้นผิว: | ขัดชุบ |
| รหัสหัวหน้า: | สแควร์ |
| วัสดุ: | สแตนเลส |
| ท่าเรือ: | เซินเจิ้น |
ใบสมัคร: | เชื่อมต่อท่อ |
| ใบรับรอง: | ISO 9001 |
| รายละเอียดบรรจุภัณฑ์: | พลาสติก OPP ภายในกล่องด้านนอกหรือตามคำขอของลูกค้า&# 39 |
| แสดงสินค้า |


| ผลิตภัณฑ์อื่น |


| ติดต่อเรา |

 BlockD, DianlianSciencePark, MatianSt., GuangmingD district, Shenzhen518106, จีน
 +8613477665385
 13477665385
| อุปกรณ์ของเรา |


| ข่าวล่าสุด |
ความยากในการแปรรูปเหล็กกล้าไร้สนิมส่วนใหญ่มีดังต่อไปนี้:
วัสดุประเภทนี้มีความแข็งแรงความเค้นในการตัดมีขนาดใหญ่การเสียรูปของพลาสติกมีขนาดใหญ่ดังนั้นแรงตัดจึงมีมาก นอกจากนี้การนำความร้อนของวัสดุยังไม่ดีมากส่งผลให้อุณหภูมิในการตัดเพิ่มขึ้นและอุณหภูมิที่สูงมักจะกระจุกตัวอยู่ในบริเวณแคบ ๆ ใกล้ใบมีดจึงช่วยเร่งการสึกหรอของเครื่องมือ
เหล็กกล้าไร้สนิมออสเตอรีโอและเหล็กกล้าไร้สนิมอัลลอยด์อุณหภูมิสูงบางชนิดเป็นเนื้อเยื่อออสตราลอยด์แนวโน้มการชุบแข็งในกระบวนการตัดมีขนาดใหญ่โดยปกติจะเป็นเหล็กกล้าคาร์บอนธรรมดาหลายเท่าเครื่องมือในการตัดพื้นที่ชุบแข็งของเครื่องจักรกลเพื่อให้อายุการใช้งานของเครื่องมือสั้นลง
ทั้งเหล็กกล้าไร้สนิม Austereo และสเตนเลส Mars มีลักษณะการตัดเศษที่แข็งแรงและอุณหภูมิในการตัดสูงระหว่างการแปรรูป เมื่อชิปที่แข็งแรงไหลผ่านด้านหน้าจะทำให้เกิดการเชื่อมการเชื่อมและปรากฏการณ์มีดเหนียวอื่น ๆ ซึ่งส่งผลต่อความหยาบผิวของชิ้นส่วนแปรรูป
วัสดุข้างต้นมักมีองค์ประกอบจุดหลอมเหลวสูงความเป็นพลาสติกอุณหภูมิในการตัดสูงเพื่อให้เครื่องมือสึกหรอเร็วขึ้นการเจียรการเปลี่ยนมีดบ่อยครั้งจึงส่งผลต่อประสิทธิภาพการผลิตปรับปรุงต้นทุนการใช้เครื่องมือ
การแปรรูปชิ้นส่วนสแตนเลส
1. การขุดเจาะ
การประมวลผลของนักเรียน
สำหรับการแปรรูปชิ้นส่วนชุบของวัสดุนี้สามารถใช้ใบมีด CBN (ลูกบาศก์โบรอนไนไตรด์) ความแข็ง CBN เป็นอันดับสองรองจากเพชรความแข็งสูงถึง 7000 ถึง 8000HV ทนต่อการสึกหรอสูงเมื่อเทียบกับเพชรข้อได้เปรียบที่โดดเด่นของ CBN คือความร้อนที่สูงกว่ามาก ความต้านทานมากกว่าเพชรสูงถึง 1200 องศาเซลเซียสสามารถทนต่ออุณหภูมิการตัดที่สูงได้ นอกจากนี้ความเฉื่อยทางเคมียังมีขนาดใหญ่มากและโลหะเหล็กที่อุณหภูมิ 1200 ถึง 1300 องศาเซลเซียสไม่มีบทบาททางเคมีดังนั้นจึงเหมาะสำหรับการแปรรูปวัสดุสแตนเลส อายุการใช้งานของเครื่องมือนั้นมากกว่าเครื่องมือคาร์ไบด์หรือเซรามิกหลายสิบเท่า
เมื่อคว้านวัสดุสแตนเลสด้วยเครื่องมือเซรามิกในกรณีส่วนใหญ่เครื่องมือเซรามิกจะถูกตัดด้วยมุมด้านหน้าที่เป็นลบ โดยทั่วไปควรเลือกขนาดของมุมด้านหน้าตั้งแต่ -5 ถึง -12 องศา สิ่งนี้จะเอื้อต่อการเสริมความแข็งแรงของคมตัดให้เล่นเต็มแรงกดของเครื่องมือเซรามิกของข้อดี ขนาดของมุมด้านหลังมีผลโดยตรงต่อการสึกหรอของเครื่องมือและยังมีผลต่อความแข็งแรงของคมตัดโดยทั่วไปจะใช้ 5 ถึง 12 องศา การเปลี่ยนแปลงออฟเซ็ตหลักส่งผลต่อการเปลี่ยนแปลงของแรงตัดตามแนวรัศมีและแนวแกนตลอดจนขนาดของความกว้างของการตัดและความหนาของการตัด เนื่องจากการสั่นสะเทือนของระบบกระบวนการไม่เอื้ออำนวยต่อเครื่องมือเซรามิกการเลือกมุมหลักควรเอื้อต่อการลดการสั่นสะเทือนนี้โดยทั่วไปจะเลือก 30 ถึง 75 องศา เมื่อใช้ CBN เป็นวัสดุเครื่องมือพารามิเตอร์ทางเรขาคณิตของเครื่องมือคือ 0 ถึง 10 องศาที่มุมด้านหน้ามุมด้านหลัง 12 ถึง 20 องศาและ 45 ถึง 90 องศาในมุมหลัก
(4) ขอบเครื่องมือควรรักษาขอบเครื่องมือให้คมควรรักษาความคมเพื่อลดการแข็งตัวของเครื่องจักรปริมาณการผสมเทียมและมีดกินหลังไม่ควรน้อยเกินไปเพื่อป้องกันไม่ให้เครื่องมือในการตัดชั้นชุบแข็งส่งผลต่ออายุการใช้งานของเครื่องมือ .
(6) การเลือกปริมาณการตัดตามลักษณะของวัสดุสแตนเลสควรเลือกการแปรรูปด้วยความเร็วต่ำและปริมาณการตัดที่มากขึ้นสำหรับการตัด
ป้ายกำกับยอดนิยม: ฟางสแตนเลสพร้อมเครื่องหมายเลเซอร์จีนผู้ผลิตผู้จำหน่ายโรงงานขายส่งกำหนดเองทำในประเทศจีน
คู่ของ
ไม่ใช่ถัดไป
ไม่ใช่ส่งคำถาม


